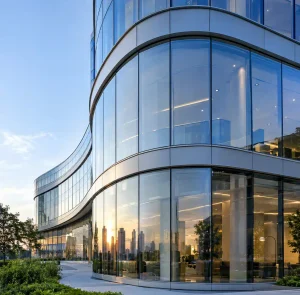
When specifying curved glass for architectural projects, minimum bending radius isn’t negotiable—it’s defined by physics. Hot-bent tempered glass typically requires a radius 5-10 times the glass thickness, with standard 12mm panels needing minimum 1500-2000mm radii. Cold bending offers tighter curves for thinner glass but sacrifices tempering options. Understanding these constraints early prevents costly design revisions and fabrication delays. At Zhongbo Glass, we operate five curved tempering lines with capacities up to 3660mm × 28000mm, producing 2500㎡ daily while maintaining optical quality across extreme geometries.
The Physics Behind Minimum Bending Radius
During hot bending, glass enters furnaces at 620-680°C, softening to conform to precision molds before controlled cooling creates surface compression. Minimum achievable radius correlates directly to thickness—thinner glass tolerates tighter curves because stress distributes more evenly across reduced cross-sections.
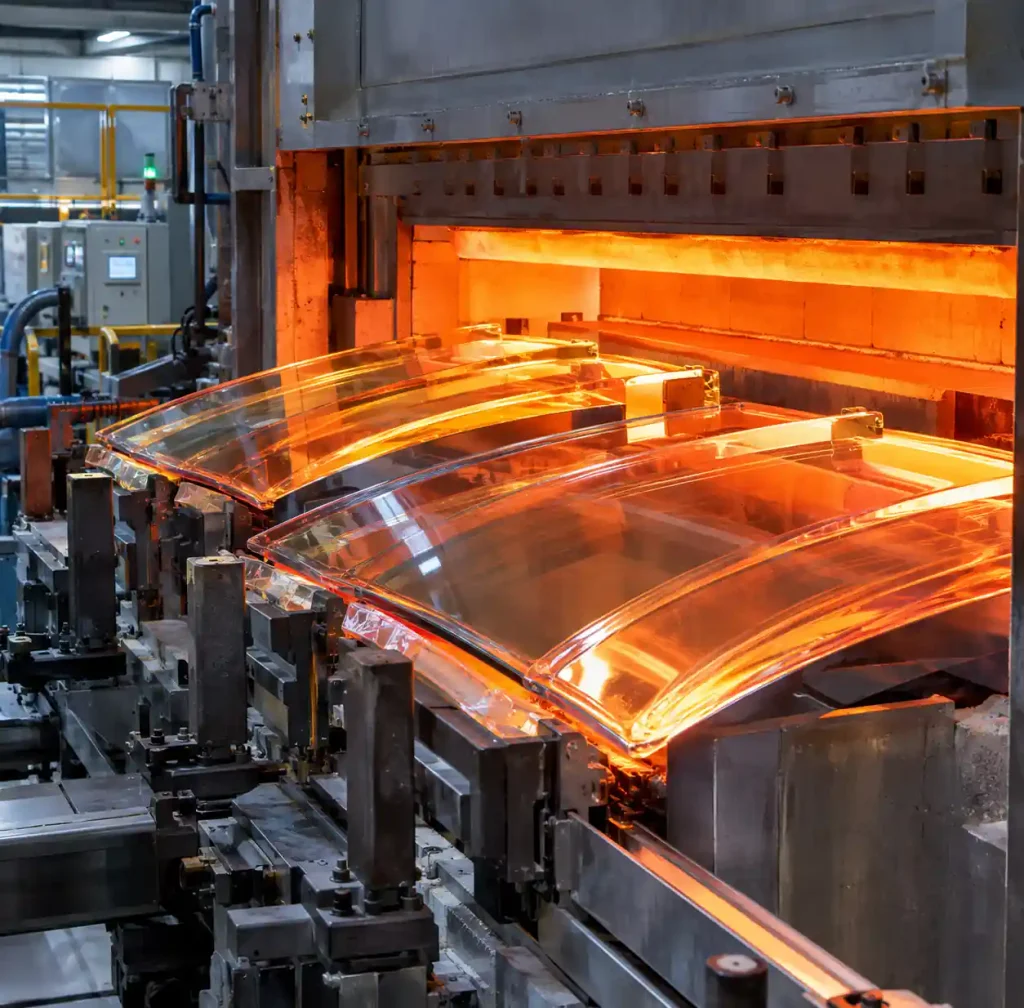
According to industry fabricators, minimum radii typically run five to ten times glass thickness for hot bending. A 12mm panel requires 1500-2000mm radius to avoid visible distortion or tempering failures. Tempered curved glass demands larger radii because thermal treatment compounds internal stress.
Hot Bending vs. Cold Bending: Critical Differences
| Factor | Hot Bending | Cold Bending |
|---|---|---|
| Process Temperature | 620-680°C | Room temperature |
| Minimum Radius (12mm) | 1500-2000mm | 800-1200mm |
| Tempering Compatible | Yes, standard procedure | No, pre-bent tempered only |
| Optical Distortion | Minimal with precision molds | Moderate, visible stress |
| Maximum Size | 3660mm × 28000mm (Zhongbo) | Limited by panel flexibility |
| Production Time | 4-6 hours per batch | Immediate, on-site possible |
| Cost Factor | Moderate | Lower for simple curves |
Hot bending remains the industry standard for architectural safety glass, permanently shaping glass molecular structure. Our facility’s five curved tempering lines handle panels up to 3660mm wide, enabling continuous facade curves without visible joints.
Cold bending elastically deforms flat tempered glass during installation. While offering tighter curves and lower costs for simple geometries, the technique limits thickness to 6-10mm and prohibits curves exceeding elastic deformation capacity.
Thickness-to-Radius Ratio Calculations
The fundamental relationship follows engineering principles: bending stress increases exponentially with tighter radii. Understanding these limits prevents design failures.
Standard Minimum Radii by Thickness
| Glass Thickness | Hot Bend Minimum Radius | Cold Bend Minimum Radius | Typical Applications |
|---|---|---|---|
| 6mm (1/4″) | 600-900mm | 500-700mm | Interior partitions, retail displays |
| 8mm (5/16″) | 900-1200mm | 700-900mm | Balustrades, shower enclosures |
| 10mm (3/8″) | 1200-1600mm | 900-1100mm | Exterior cladding, storefronts |
| 12mm (1/2″) | 1500-2000mm | 1000-1300mm | Structural glazing, large facades |
| 15mm (5/8″) | 1800-2500mm | Not recommended | Heavy-duty applications |
| 19mm (3/4″) | 2400-3200mm | Not recommended | Extreme load-bearing |
These represent industry-wide conservative limits. Zhongbo Glass maintains detailed radius charts for all thickness-interlayer-coating combinations, developed through projects like the Tianfu Art Museum curved facade.
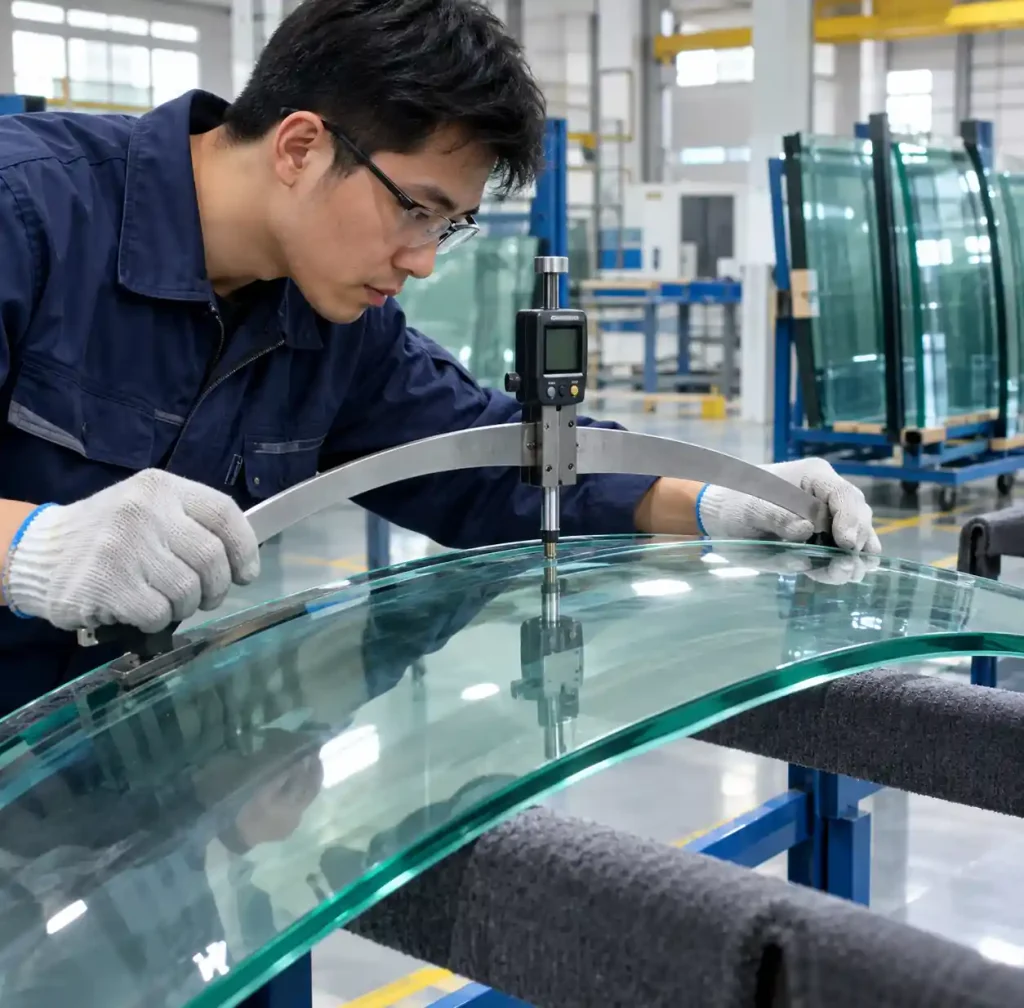
For laminated curved glass, each layer bends independently before bonding. A 12mm+12mm laminated panel behaves differently than monolithic 24mm glass—the interlayer introduces flexibility. SGP interlayers permit tighter radii than PVB due to superior stiffness.
Tempering Effects on Minimum Radius
Tempering transforms radius constraints. Rapid cooling that creates surface compression also locks in geometric imperfections. Glass bent beyond optimal radius may shatter during thermal processing or exhibit visible stress patterns (anisotropy).
Heat-strengthened glass offers a compromise—half the surface compression of fully tempered glass accommodates moderately tighter radii while maintaining elevated strength.
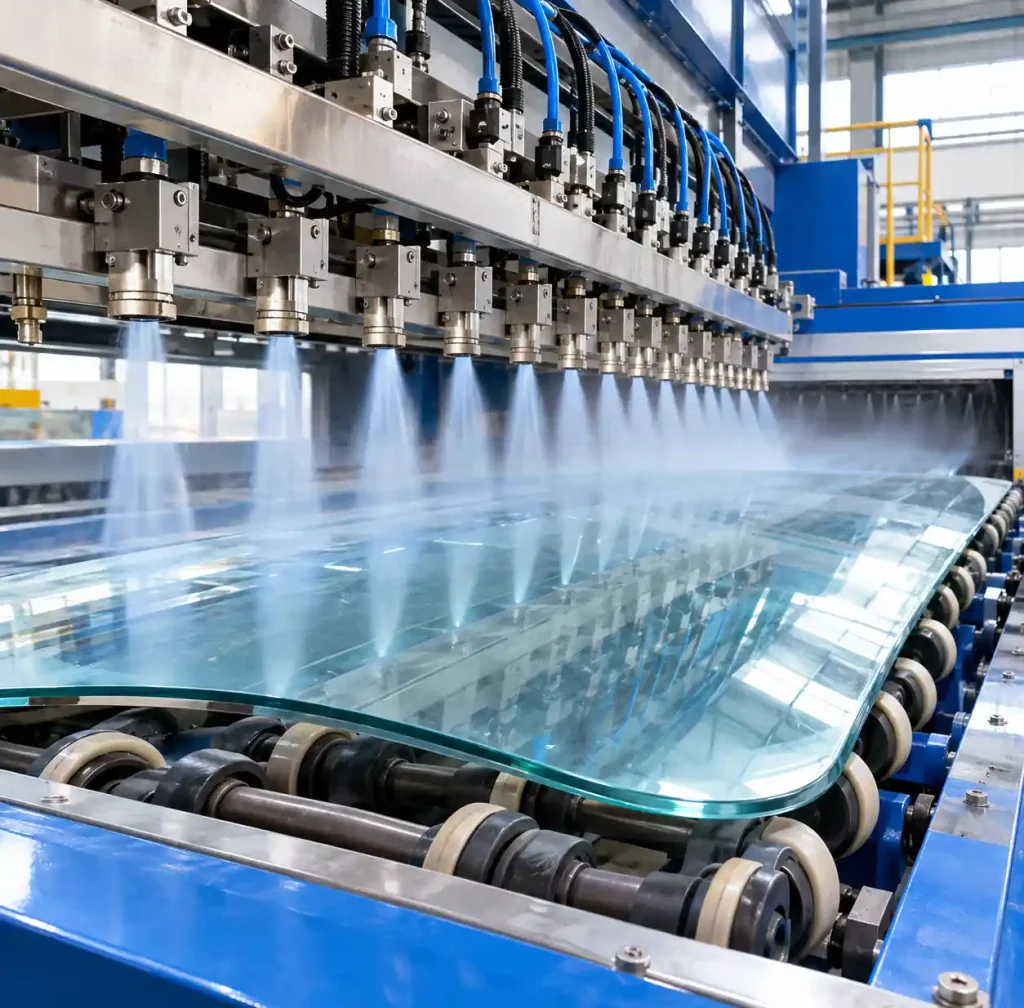
Roller wave (periodic surface undulations) becomes pronounced on tight-radius curves. Premium fabricators use smaller roller diameters and tighter spacing, reducing visible roller wave to <0.2mm on radii down to 1500mm.
Optical Distortion Control
Optical quality separates competent curved glass from exceptional work. Distortion manifests as roller wave, anisotropy, surface variation, and reflected image warping.
Mold precision determines curvature accuracy. CNC-machined steel molds maintain ±1mm radius tolerance versus ±3-5mm for cast ceramic, directly affecting reflected image quality.
Heating uniformity affects optical performance critically. Temperature variations as small as 15°C create differential softening and waves. Our ultra-large furnace incorporates 127 individually-controlled zones, maintaining ±5°C uniformity across panels up to 3660mm wide.
Annealing time scales with thickness and radius. Inadequate annealing locks residual stress visible as colorful patterns through polarized filters. Proper 8-12 hour cycles virtually eliminate objectionable patterns.
Production Capacity and Lead Time
Understanding fabrication capacity informs realistic scheduling. At Zhongbo Glass, five curved tempering lines produce 2500㎡ per 24-hour period maximum capacity. Real throughput averages 60-70% due to changeovers and quality control. A typical 5000㎡ facade requires 6-8 weeks from approved drawings to delivery.
Mold fabrication represents hidden timeline factors—custom radius molds require 2-4 weeks. Projects using standardized radii from our extensive mold library (1500-8000mm in 250mm increments) eliminate lead time and reduce costs.
Quality inspection includes optical scanning, visual defect checks, dimension verification, and edge assessment. Heat-soaked tempered glass adds 8-24 hours per batch to eliminate nickel sulfide inclusions.
Design Strategies for Tight-Radius Applications
When aesthetics demand curves tighter than hot-bend capabilities, several strategies preserve design intent.
Segmented Curves: Breaking continuous curves into shorter segments maintains visual impressions while easing fabrication. Strategic joint placement at mullions conceals approximation—typically 8-12 segments replicate 1000mm radius curves indistinguishable beyond 3 meters viewing distance.
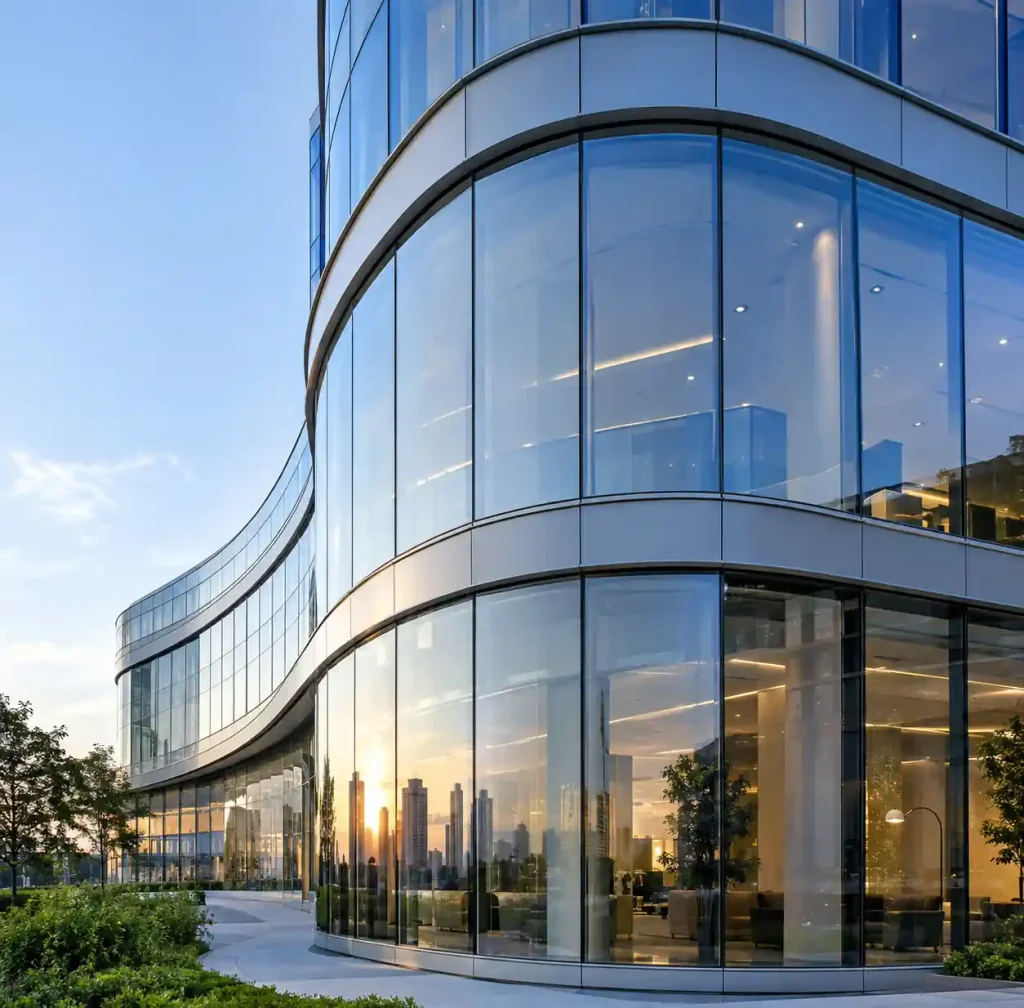
Cold-Bent Installation: Pre-tempered flat glass cold-bent during installation suits certain applications, requiring radius-to-thickness ratios above 100:1. Independent structural engineers should validate designs.
Thinner Glass Laminates: Specifying 6mm+6mm laminated glass instead of monolithic 12mm permits significantly tighter radii. This enabled our Qingpu Huawei R&D Center to achieve 1100mm radii with 12mm total laminated thickness.
Common Fabrication Challenges and Solutions
Even experienced fabricators encounter challenges with extreme-radius projects.
Edge Deformation: Glass edges heat faster than centers, potentially softening excessively. Precise temperature profiling with cooler edge zones prevents distortion.
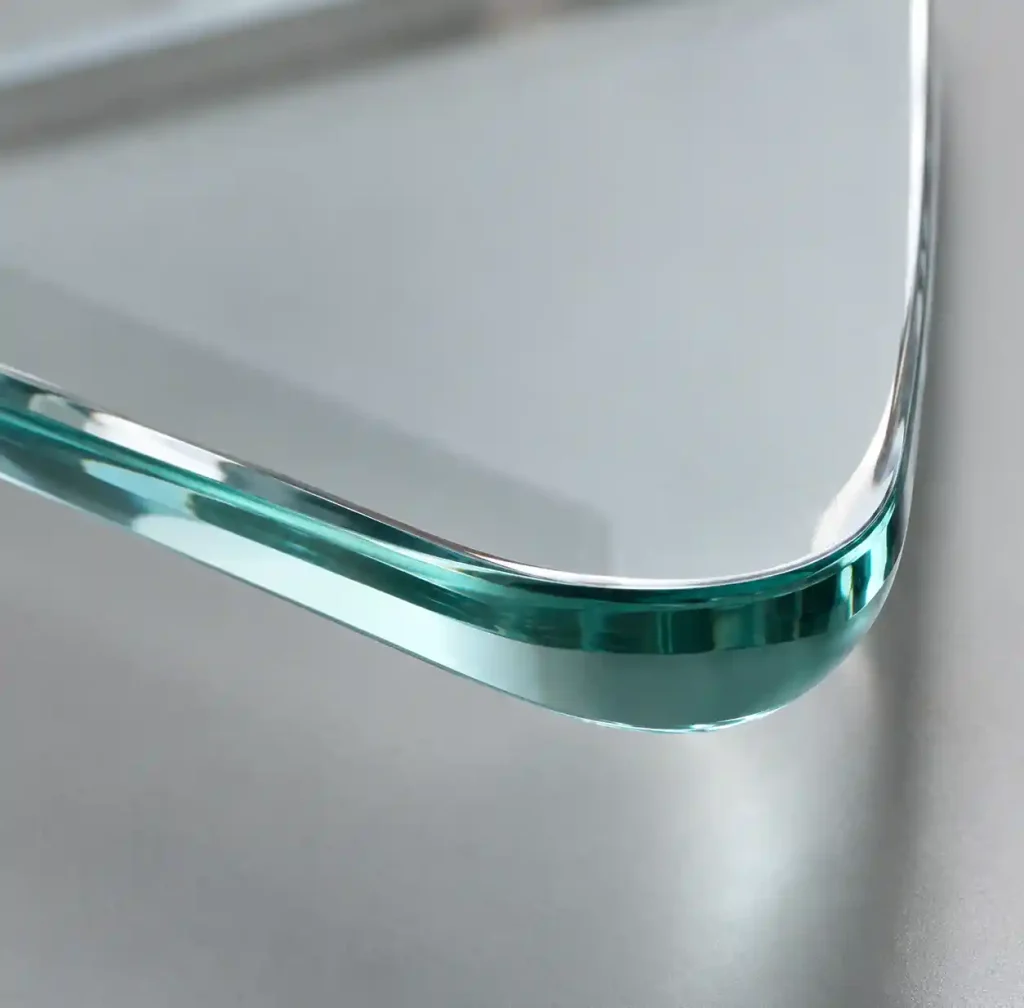
Coating Compatibility: Low-E coatings alter thermal absorption. Certain silver-based coatings cannot survive bending temperatures above 650°C. Always specify bending before ordering Low-E glass—radii tighter than 2000mm typically require specialized formulations.
Laminated Delamination: Autoclave pressure must force interlayer into perfect curved contact. Standard cycles underpressurize curves tighter than 3000mm. Our 4.2m × 28m autoclave operates at precise pressure gradients, ensuring bubble-free lamination on radii down to 1200mm.
Transportation Damage: Curved glass requires custom A-frame crates. We design project-specific crating for each radius, adding 3-5% to costs but virtually eliminating transit damage.
Structural Engineering Considerations
Curved glass performs structurally differently than flat equivalents. Load paths follow curvature, introducing compression and tension forces absent in flat glazing.
Wind load resistance improves with curvature—curved panels spanning identical dimensions withstand higher pressures due to arch action. However, this advantage diminishes for gentle curves above 10-meter radii.
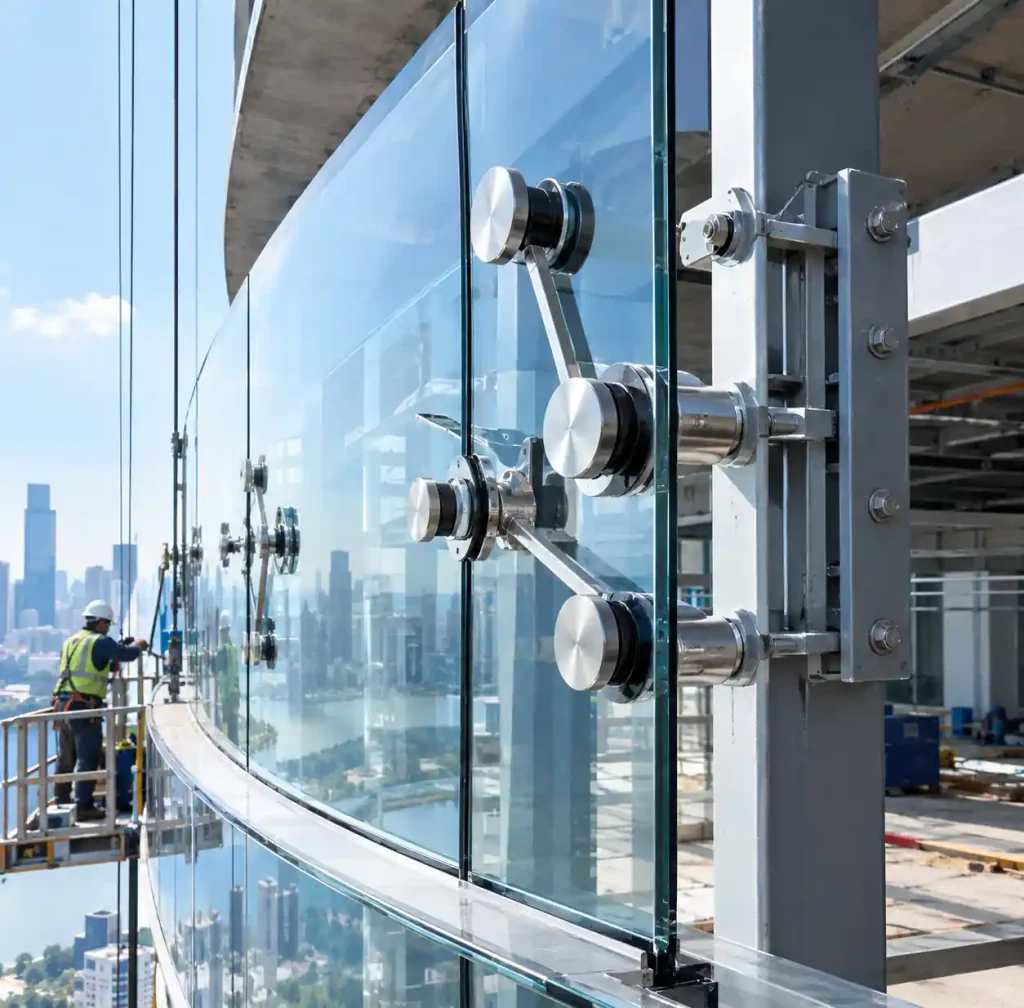
Point-fixed curved glass demands careful detailing. Standard flat-glass calculations don’t apply because hole positions relative to curvature affect stress concentrations. Finite element analysis verifies each configuration, with attention to holes near maximum stress regions.
Frequently Asked Questions
What is the tightest radius achievable with tempered curved glass?
For standard architectural applications, 1500mm radius represents the practical limit for 12mm tempered curved glass while maintaining optical quality and structural reliability. Thinner glass permits tighter curves—6mm can achieve 600-900mm radii—but load-bearing capacity decreases proportionally. Always consult fabricators with specific thickness and performance requirements before finalizing designs.
Can curved glass be cut or drilled after bending?
No. Tempered curved glass cannot be modified post-tempering without catastrophic failure. All cutting, edge work, and hole drilling must occur on flat glass before bending and tempering. Design changes requiring dimensional modifications necessitate complete panel replacement, emphasizing the importance of accurate shop drawings before fabrication begins.
How does curved glass pricing compare to flat glass?
Curved glass typically costs 2-4 times flat glass equivalents, depending on radius tightness, panel size, and quantity. Factors include custom mold fabrication, longer furnace cycles, higher breakage rates during production, specialized quality inspection, and custom packaging requirements. Projects with multiple identical panels amortize mold costs, reducing per-unit pricing significantly.
What is cold bending and when should it be used?
Cold bending elastically deforms pre-tempered flat glass during installation, holding it in a curved shape through mechanical restraint. It suits modest single-curvature applications where design flexibility, cost control, or timeline constraints preclude hot bending. Structural engineers must verify stress levels stay within safe limits—typically requiring radius-to-thickness ratios exceeding 100:1. Cold bending cannot achieve the tight radii or compound curves possible with hot bending.
Do curved glass panels require special framing systems?
Yes, curved glass demands framing systems designed for non-planar geometry. Standard flat-glass mullions and fixings cannot accommodate curvature without modification. Curved aluminum extrusions, flexible gasket profiles, or point-fixed spider systems are typical solutions. Framing costs often equal or exceed the curved glass premium, particularly for tight-radius installations requiring custom-manufactured curved aluminum profiles.
Conclusion
Specifying curved glass successfully requires understanding fundamental constraints governing minimum bending radii. The 5-10× thickness-to-radius guideline provides initial feasibility assessment, but production reality involves additional considerations: tempering effects, optical quality targets, coating compatibility, and fabrication capacity. Hot bending remains the standard for architectural safety glass, offering permanent stable geometry with minimal distortion when executed with precision equipment and validated thermal profiles.
At Zhongbo Glass, our five curved tempering lines with capacities up to 3660mm × 28000mm position us among the world’s leading large-format curved glass manufacturers. Daily production capacity of 2500㎡ supports projects from boutique retail installations to landmark facade systems. Understanding that every radius below 2000mm demands increasingly specialized processing, we invest continuously in mold libraries, temperature control systems, and quality verification equipment ensuring consistent optical excellence across challenging geometries. Successful curved glass projects begin with collaborative design development—contact our technical team early in schematic design to align architectural vision with fabrication reality.